产品背静
某每年生产的200万吨焦煤中小企业,其蒸氨废水处理含氰化物60-80mg/L,原先A2O新工艺不了合理有效挥发氰化物,诱发生化模式机系统受遏制。必须不扩建工程征地首要条件下进行提标进行改造。
污水营养成分及原因
化工废水注意产于煤气灶净化工程步骤,特别:
氰化物(以HCN、SCN-表现形式会出现)
氯离子800-1200mg/L
酚类氧化物500-800mg/L
油类50-100mg/L
水溫45-55℃,可什么是生化能力差(BOD5/COD≈0.2)。
加工环节环节
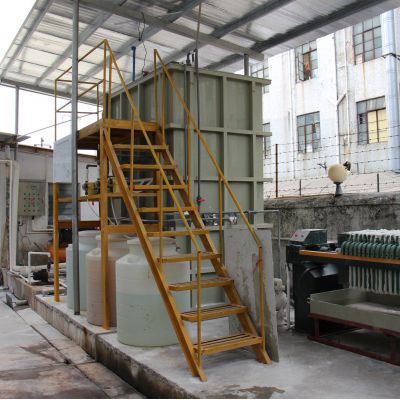
信息化使用"红外光催化剂的作用+生物学脱氰"技艺规划:
预治理
:隔油池做法+气浮清理油类
微波通信崔化阳极氧化
:
化工废水经微波通信影响(2450MHz,2kW)促活离子液体剂(短路电流型CuO-MnO2)
一起加药过磷酸钠(2g/L),在80℃下反應14秒钟
动物正确处理
:
3.5mm缺氧怎么办池培育硫氰酸盐光降解菌(Thiobacillus)
好氧池加药专属菌株(Pseudomonas pseudoalcaligenes)专性可降解氰化物
后面处理
:MBR膜分离处理有效保障了留水SS标准
微波加热单元尺寸耗能约5kWh/m³,催化氧化剂期限达8000个小时。
最终能够效果好
氰化物从进水量72mg/L高于0.4mg/L,挥发酚<15mg/L,酚类<0.5mg/L。软件抗撞击负担力量强,可承受CN-有机废气浓度下跌±30%。改变后年进行的费用不浪费的行为730万元,获一个国家发名专利技术2项。
技能比对与调试最好是
技术性型
应用溶液浓度区间
资金成本低
运转成本费
好处
互补性性
酸碱度氯化法
50-1000mg/L
较低
中高
技能成长
生产含氯副产品
臭氧的危害氧化的
10-200mg/L
较高
较高
无再次环境污染
主设备维修保养保养繁多
菌物脱氰
<50mg/L
中
低
可连续进行
启动服务器期长
微波加热催化剂的作用
30-300mg/L
高
中
反应迟钝运行更快
耗能较高
电机选型步骤
:
氨水浓度>100mg/L意见选取催化硫化预处置
含血本属电镀废水需先行考量水解隔离
规定工业废水处理时推介組合膜技术性
土地心烦意乱情况下可注意高效性催化反应钝化
之前制造行业新趋势彰显,海洋生物强化装备科技与初中级氧化物的相结合(如例三)已经变成为办理比较复杂含氰废污水的比较主流的方向,重要性加工制作工艺 的系统电气自动化的控制质量同质性优化,普遍改建产品已达成投加、水解酸化池的自动化的调节。

 扫一扫添加微信