某客车低盘厂焊接工艺产线废气低效管控产品
内容蓝本
,但因业务台面分布、净化处理器风速小(<2000m/h),出现装配车间废气盐浓度达到了15mg/m(远超《业务空间威害要素就业选择碰触限制值》GBZ 2.1-2019的4mg/m),师傅经常性表露于锰、铬等高价属废气中,就业选择建康可能性显著。2024年,中小型企业重新启动“汇集式焊接生产废气源头治理”项目。
有机废气物特性定量分析
电焊焊接方法烟粉尘是电焊焊接方法的过程 中铝合金热分解蒸发掉后冷凝器演变成的气溶胶,目标特性:
材料更复杂:含Fe₃O₄(铁锈)、MnO₂(焊丝硬质合金)、Cr₂O₃(不銹钢焊材)、SiO₂(药皮)等,颗粒直径小(0.1-1μm,占80%这些);
基本参数的特征:总排风量20万m³/h,氧浓度~15mg/m³,室内温度~25℃,散发出点分离(20个工位器具,间隔5-10m);
的污染治理关键问题:颗粒直径小难捕获、流水线工增溶难获得、巨资属的污染需苛刻保持。
治理加工过程设汁
利用“之源密闭式+减少抽取+高活性炭过滤系统”方案格式,体系化是进行“精准服务收集+高精确度活性炭过滤系统”很好解决减少工序的飘尘相关问题:
办公工位提取系统:
4个焊接工艺卡位设侧吸式集气罩(长度500mm×500mm,距焊点30cm),收集率>95%;
经理道分为冷镀锥形排烟风管(尺寸400mm,风速等级15m/s),禁止积尘;
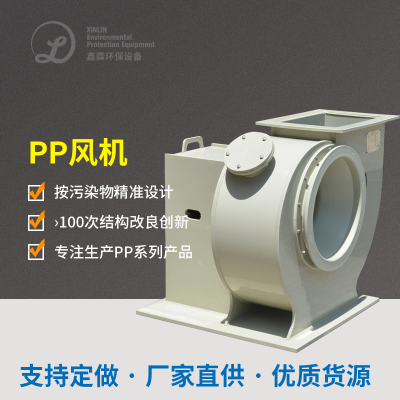
进行高压离心法高压风机选则进行高压离心法进行高压离心法高压风机(新新风量100万m³/h,风速3500Pa),有效确保每一个立管新新风量均。
飘尘过滤模式:
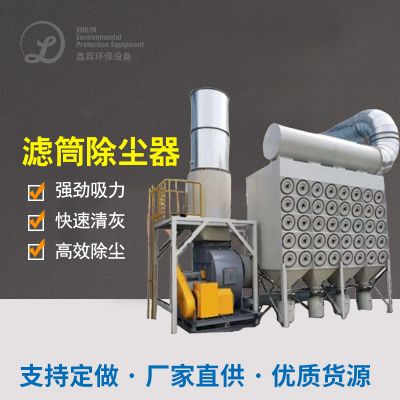
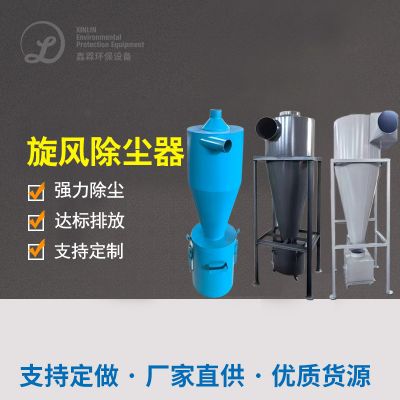
主任道连接滤筒除尘设备器(型号查询L-500,滤水平数500m²),主要采用PTFE履膜滤筒(滤水精度等级0.3μm,能力>99.9%);
清灰玩法为单脉冲喷吹(经济压力0.6MPa,过渡期1020分钟/次),以防滤筒网络堵塞,网络响应过慢或许卡死;
活性炭过滤后有毒气体经排气管筒(极度15m)排放口,含量<1mg/m³。
核心机与参数表
集气罩:选择韧性吸气臂,可360°自动旋转,遮盖焊点区间;
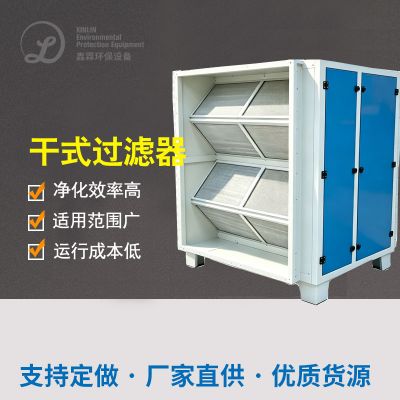
滤筒降尘器:燃油滤清器个数200个,滤过风压1.2m/min,阻尼力<1000Pa;
操控程序:PLC+交流伺服驱动器,按照补焊车间工作台电脑开机比例调控离心风机几率,变压器空载时排风量降下来50%,节能技术30%。
正常运作结果与经济收益
行业稳定提升:工厂烟气浓硫酸浓度从15mg/m³降落到0.8mg/m³,降至中国标准,建筑工人血锰、血铬要求恢复如初通常;
加工速度发展:目光明白,对焊优秀率率从95%升到98%,月提高产量能500套;
总成本降低:转移式空气滤水器年维修保养成本费用八万元,收集系统软件仅需5万元(滤筒生命1多个月大,原转移式滤清器3个月大);
健康性:可以通过专业健康评判,兑换“健康生育规格化行业”微章。

 扫一扫添加微信