智能厂焊接烟尘管控全解答:源、化学成分与典例实例
一、电子技术厂有害气体的性与损害
1. 粉层确定与行业中作用
网上厂灰尘是网上元部件封装研发、线路板生产加工、材料材质注塑机等具体步骤中诞生的物质小型颗粒物物,具备着比表面积超细(多≤5μm)、材质繁复、致癌性性强的优点。常年曝光易使得尘肺病、天价属食物中毒、无机单质致癌性等键康问题,同时灰尘沉淀可能性导至轰炸(如材料材质灰尘轰炸人体极限 45-60g/m³),是网上研发制造业的首要職業键康与节能环保危险因素源。
2. 灰尘渠道:全方法产尘的环节解释
電子厂烟尘一般存在于五大艺的环节:
- 手工焊接:锡铅合金焊条(含铅 37%)高温熔化产生氧化铅烟尘(粒径≤1μm 占比 80%),浓度可达 50-100mg/m³;
- 回流焊:助焊剂挥发产生VOCs 复合粉尘(含松香、树脂,毒性强)。
- 原料干燥:ABS、PVC 颗粒破碎产生树脂粉尘(粒径 10-50μm,含增塑剂);
- 模具开合:注塑机释放含油雾粉尘(切削液残留,易黏附设备)。
- 钻孔 / 切割:覆铜板(玻璃纤维 + 环氧树脂)加工产生玻璃纤维粉尘(游离 SiO₂≥10%,粒径≤5μm 占比 70%);
- 研磨抛光:PCB 板表面处理释放铜粉、镍粉(导电性强,易引发短路)。
- 静电喷涂:粉末涂料(环氧树脂、聚酯)产生有机粉尘(粒径 5-20μm,含固化剂);
- 油漆喷涂:溶剂型涂料挥发产生VOCs + 重金属复合粉尘(如铅、镉)。
- 点胶固化:硅胶、环氧树脂胶黏剂产生有机微粒(含甲醛、苯系物);
- 芯片切割:晶圆研磨释放硅粉(游离 SiO₂≥60%,粒径≤1μm 占比 90%)。
3. 基本点营养成分:多污染问题物协同作战害处
|
物质等级分类
|
主要物品
|
物理性性质
|
健康的与安全性高危险源
|
|
血本属焊接烟尘
|
铅、锡、镍、铬
|
孔径≤1μm,导电性强
|
铅致使神经末梢程序伤到,镍造成荨麻疹性皮肤过敏
|
|
高分子粉尘爆炸
|
有机玻璃钎维、硅粉
|
玻离人造纤维尺寸≤3μm
|
玻璃钢化学纤维棉吸引肺化学纤维棉化,硅粉使得矽肺病(卧底期 5-10 年)
|
|
设计焊接烟尘
|
环氧防锈漆硅胶粘合剂、ABS 硅胶粘合剂
|
光敏树脂粒子吸水能力性强
|
环氧漆树酯致使肤质出现过敏现象,ABS 尘土促进正常支气管
|
|
符合的有机废气
|
助焊剂油雾、VOCs
|
油雾粒度 0.1-10μm
|
助焊剂油雾含苯系物,VOCs 存在有毒性
|
|
可燃性易爆有害气体
|
塑料管有害气体、镁粉
|
爆燃底限低
|
pp塑料灰尘轰炸临界点 45-60g/m³,镁粉 20g/m³
|
4. 最新政策与规定引起管治
- 铅尘 PC-TWA≤0.05mg/m³,呼尘≤0.03mg/m³;
- 有机粉尘 PC-TWA≤3.0mg/m³,游离 SiO₂≥10% 的粉尘 PC-TWA≤1.0mg/m³。
- 颗粒物排放浓度≤120mg/m³,重点地区≤50mg/m³;
- 涉爆粉尘需满足《粉尘防爆安全规程》(GB15577-2018),设置泄爆、隔爆装置。
二、一般整治案例分析:进行故历史教训到的安全合规经营
案例分析 1:广州市浙江某智慧厂手工焊接粉层网络综合管控(“一级滤出 + 智慧污染监测” 艺)
▍老客户情况
- 项目规模:年产手机主板 1000 万片,焊接车间配备 50 台回流焊设备,粉尘浓度 80mg/m³(铅尘占比 30%),员工铅中毒检出率 12%,曾因粉尘堆积引发局部火灾。
- 铅尘粒径≤1μm 占比 80%,传统布袋除尘效率不足;
- 助焊剂油雾黏附滤材,清灰周期短(每周 3 次)。
▍处里加工过程
- 源头捕集:
- 回流焊设备配套全封闭负压罩(罩口风速≥2.5m/s),管道风速 20m/s(防止铅尘沉降),捕集效率≥95%。
- 预处理系统:
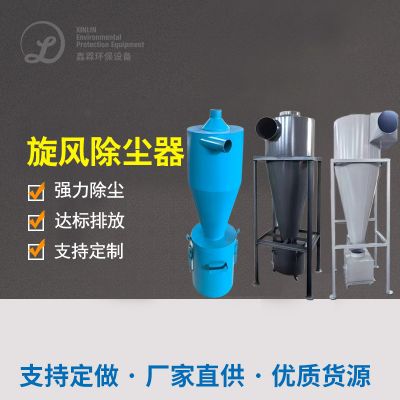
- 旋风分离器:去除 10μm 以上粗颗粒(效率≥70%),减少后续滤材负荷;
- 冷凝除湿:采用冷冻除湿机(露点降至 20℃),分离助焊剂油雾(回收率 90%)。
- 核心处理:
- 滤材选择:PTFE 覆膜针刺毡(表面电阻≤10⁹Ω),过滤精度≤0.1μm;
- 安全设计:箱体设泄爆片(爆破压力 0.1MPa),配套火花探测器(响应时间≤0.1s);
- 清灰方式:离线脉冲反吹(氮气吹扫),周期 5 分钟。
- 末端深度处理:
- 活性炭吸附塔:吸附残留 VOCs(苯系物去除率≥95%);
- 等离子体净化器:分解剩余助焊剂异味(处理效率≥90%)。
- 智能监测:
- 车间安装激光粉尘检测仪(实时显示铅尘浓度),数据接入 MES 系统;
- 排放口安装 CEMS 在线监测,同步上传环保平台。
▍郊果与收益的
- 车间铅尘浓度降至 0.03mg/m³(优于 GBZ2.1-2019 标准),员工体检异常率降至 2%;
- 排放口颗粒物浓度 12mg/m³,铅未检出(检测限 0.01mg/m³)。
- 运行 2 年无火灾事故,粉尘堆积量减少 90%;
- 滤材更换频率从每周 3 次降至每月 1 次(PTFE 覆膜抗黏连效果显著)。
- 总投资 800 万元,年节约电费 50 万元(变频风机节能 30%);
- 获广东省清洁生产补贴 200 万元,铅尘回收创造收益 40 万元 / 年(纯度≥99.9%)。
装修案例 2:在中国北京某光电厂注塑机粉尘爆炸防暴管理(“空气压力捕集器 + 湿法回笼” 加工过程)
▍朋友大环境
- 项目规模:年产塑料外壳 500 万套,注塑车间配备 20 台注塑机,粉尘浓度 150mg/m³(ABS 树脂占比 90%),曾因粉尘云引发闪爆(无人员伤亡)。
- ABS 粉尘粒径 10-50μm,易形成悬浮云(爆炸下限 45g/m³);
▍解决工艺技术
- 源头防爆捕集:
- 注塑机配备密闭负压罩(罩口风速≥3m/s),管道风速 25m/s(超过 ABS 沉降速度 20m/s),捕集效率≥98%。
- 预处理系统:
- 旋风分离器:去除 50μm 以上颗粒(效率≥85%),分离出的粗粉回用于造粒(回收率 95%)。
- 核心处理:
- 循环水系统:pH 值控制在 7-9(防止增塑剂水解),添加絮凝剂(PAM)促进粉尘团聚;
- 文丘里洗涤器:喉管风速 60m/s,洗涤效率≥99%,出口浓度≤10mg/m³。
- 废水处理:
- 沉淀池:污泥含水率降至 60%,压滤后制成再生塑料颗粒(纯度≥90%);
- 活性炭吸附:去除废水中残留增塑剂(邻苯二甲酸酯去除率≥95%)。
- 安全强化:
- 车间安装粉尘浓度预警系统(阈值 20g/m³),超限自动停机;
- 设备接地电阻≤4Ω,电气设备防爆等级 Ex d IIB T4 Gb。
▍目的与年化收益
- 车间粉尘浓度降至 0.8mg/m³(ABS 粉尘 PC-TWA≤3.0mg/m³),排放口浓度 8mg/m³;
- 运行 3 年无爆燃事故,粉尘云浓度始终低于爆炸下限。
- 废粉再生塑料颗粒年处理量 200 吨,节约原料成本 120 万元 / 年;
- 总投资 500 万元,年运行成本 30 万元(电费 + 药剂费);
- 获浙江省防爆专项补贴 150 万元,废粉回收收益覆盖 50% 投资成本。
典型案例 3:宁波成都某集成电路板板厂钢化玻璃食物纤维烟尘综合治理(“湿式切割机 + 深度1滤出” 生产技术)
▍加盟商背景图片
- 项目规模:年产 PCB 板 300 万㎡,钻孔车间配备 30 台数控钻床,粉尘浓度 300mg/m³(玻璃纤维占比 70%),员工矽肺病检出率 15%。
- 玻璃纤维粒径≤5μm 占比 85%,传统除尘效率不足;
▍加工处理工学院艺
- 源头降尘:
- 数控钻床配备湿式切割系统(水压 0.5MPa),切割液(含防锈剂)循环使用,粉尘浓度降低 70%。
- 预处理系统:
- 气水分离器:分离切割液中的玻璃纤维(含水率≤5%),回收切削液(回用率 95%)。
- 核心处理:
- 滤材选择:芳纶针刺毡(耐酸碱)+PTFE 覆膜,过滤精度≤0.5μm;
- 清灰方式:离线脉冲反吹(压力 0.6MPa),周期 10 分钟。
- 末端处理:
- HEPA 过滤箱:进一步去除超细玻璃纤维(效率≥99.97%@0.3μm);
- 活性炭吸附塔:吸附残留树脂异味(苯乙烯去除率≥90%)。
- 职业健康强化:
- 车间设负压隔离间(换气次数 25 次 /h),员工配备电动送风呼吸器(过滤效率≥99.9%);
▍使用效果与贴现率
- 车间呼尘浓度 0.6mg/m³(优于 GBZ2.1-2019 标准 0.7mg/m³),员工体检异常率降至 3%;
- 排放口颗粒物浓度 15mg/m³,玻璃纤维未检出(检测限 0.1mg/m³)。
- 玻璃纤维污泥(纯度≥95%)回用于建筑材料,年收益 50 万元;
- 总投资 600 万元,年运行成本 40 万元(电费 + 滤材更换);
- 获江苏省职业病危害治理补贴 180 万元,废粉回收收益覆盖 30% 投资成本。
三、高技术选择与生态环境治理攻略
1. 主要水平相比
|
生产工艺
|
使用环境
|
过滤水gps精度
|
防火 / 防腐材料设汁关键环节
|
投资项目总成本(万元左右 / 100万片产销量)
|
|
防火布袋布袋除尘
|
金屬尘土(铅、锡等)
|
≤0.1μm
|
防人体静电过滤材料 + 泄爆传动装置
|
80-150
|
|
湿法除尘设备
|
朔胶尘土、含油量雾尘土
|
≤5μm
|
防腐正确处理金属材质 + 废液正确处理
|
70-130
|
|
静电感应排尘
|
高温天气粉层(>100℃)
|
1-5μm
|
绝缘电阻子高温 + 防返潮
|
100-180
|
|
HEPA 过滤装置
|
超细粉层(的玻璃人造纤维等)
|
≤0.3μm
|
效率高气流活性炭过滤 + 抗茵金属涂层
|
50-100
|
2. 关键所在环境治理重点难点
▎防燃应急(材料 / 朔料煤尘必选)
- 采用防静电滤材(表面电阻≤10⁹Ω),管道接地电阻≤4Ω,设置火花探测 - 熄灭系统(响应时间<0.2s)。
- 除尘器与设备间距≥15m,箱体泄爆口朝安全方向(避开人员密集区)。
▎防黏连堵住了(含油率雾 / 树酯粉层)
- 滤材选择膨体聚四氟乙烯(ePTFE)覆膜或纳米改性涂层,进气前设置气水分离器(湿度控制≤60%)。
- 清灰系统压力≥0.6MPa,采用 “离线 + 脉冲 + 震打” 组合清灰,避免二次黏连。
▎健康保健最优(窗户玻璃氯纶 / 巨资属粉层)
- 高危工序设置负压隔离间(压差≥5Pa),配备高效空气过滤系统(HEPA,过滤效率≥99.97%@0.3μm)。
- 员工防护升级为电动送风呼吸器(风量≥150L/min),定期职业健康体检(周期≤6 个月)。
3. 料工费控住与安全个人建议
- 金属粉尘(铅、锡)压块回炉(回收率≥90%),塑料粉尘制成再生颗粒(热值≥4000kcal/kg)。
- 玻璃纤维粉尘用于混凝土骨料,降低外购成本 150 元 / 吨。
- 金属加工企业申请《工贸行业粉尘防爆专项整治》补贴(最高补贴设备投资的 40%);
- 涉硅企业申报职业病危害治理资金(针对矽肺病防控,补贴比例 30%-50%)。
四、总结结尾
光学厂粉尘浓度管理需采取 ** 原料基本特征(金属材质材料 / 非金属材料材质材料)、风险性品级(防火 / 更健康)、工程状况经济条件(乳状液 / 聚焦)** 拟订之间的关系化方案格式:
- 焊接粉尘:优先 “三级过滤 + 智能监测”,重点防控铅尘与 VOCs;
- 塑料粉尘:聚焦 “负压捕集 + 湿法回收”,兼顾防爆与资源化;
- 玻璃纤维粉尘:以 “湿式切割 + HEPA 过滤” 为核心,强化健康防护。
举例案例分享介绍信,依据来源气体吸附、主要外理、安全防护安全防护武器锻造的设计化防治,可进行尘土密度 “90%+” 取除率,导入有效降低行业安全防护安全防护隐患与环境保护合规性利润。未来的發展,由于化学机械自功化技术化阶段加快,电子设备技术厂尘土防治将向 ** 自动化工厂化气体吸附(机器设备人自功化技术集尘)、自动化化的运维(尘土密度 AI 预警机制)、零废气(废粉全回收利用)** 方向上發展,力助电子设备技术制做业黄绿色安全防护安全防护自动升级。

 扫一扫添加微信